
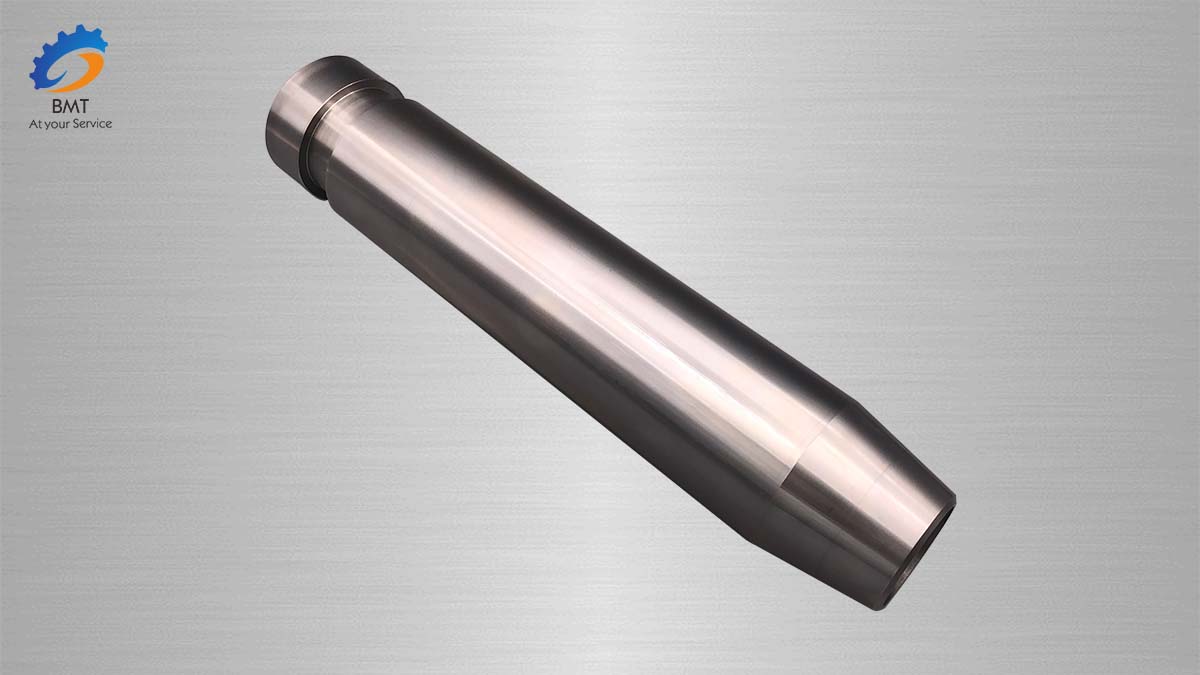
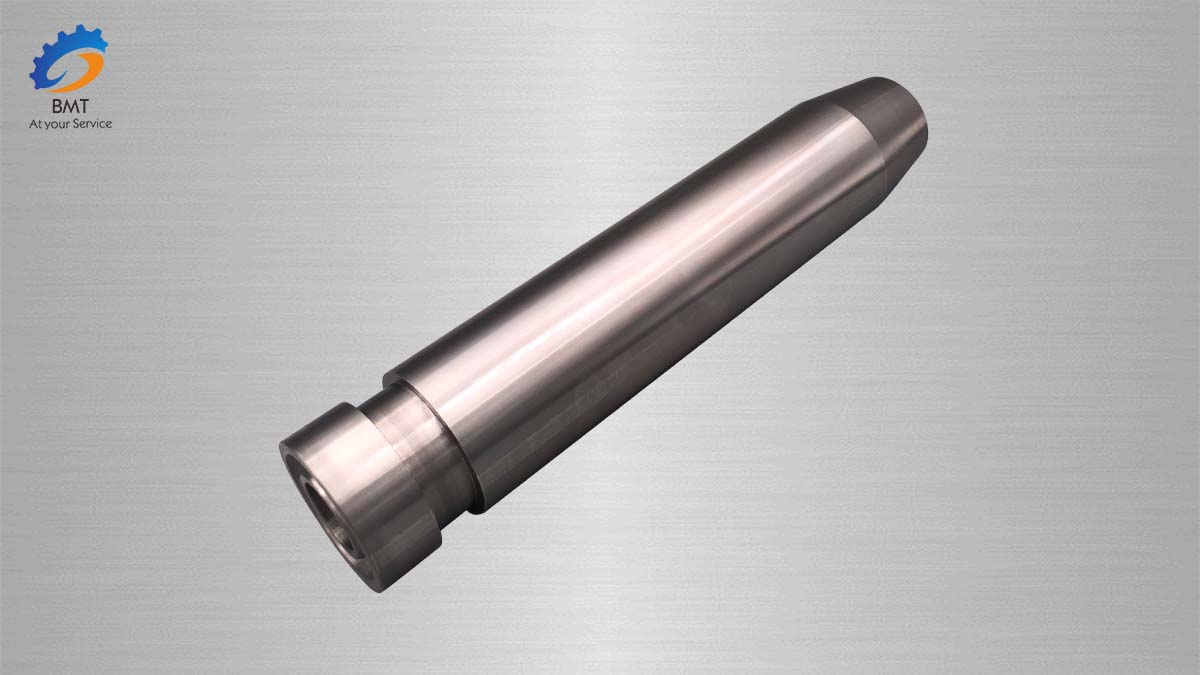
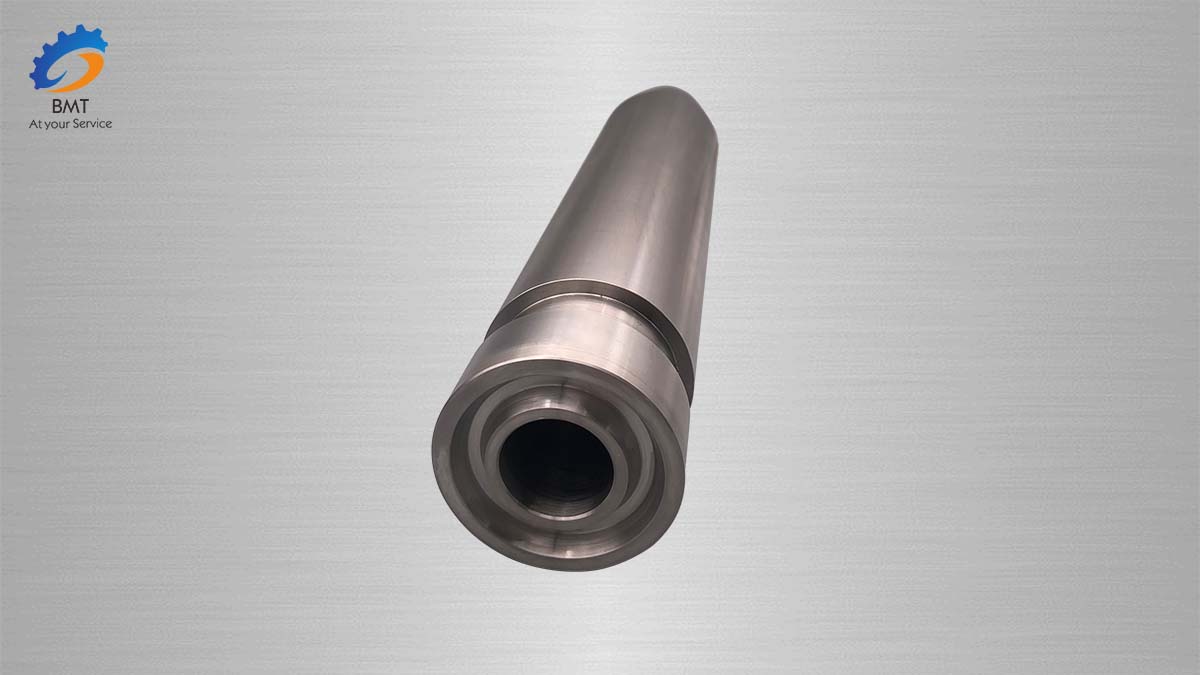
د ټایټانیوم الیاژ CNC ماشین کول

د ټایټانیوم الیاژونو د فشار ماشین کول د غیر فیرس فلزاتو او الیاژونو په پرتله د فولادو ماشین کولو سره ډیر ورته دي. د جعل کولو، حجم ټاپ کولو او شیټ ټاپ کولو کې د ټایټانیوم الیاژونو ډیری پروسې پیرامیټرې د فولادو پروسس کولو سره نږدې دي. مګر ځینې مهم ځانګړتیاوې شتون لري چې باید د چین او چین الیاژونو د فشارولو پرمهال پاملرنه وشي.
که څه هم په عمومي ډول داسې انګیرل کیږي چې په ټایټانیوم او ټایټانیوم الیاژ کې موجود شپږګوني جالونه د خرابیدو په وخت کې لږ نرم وي، د نورو ساختماني فلزاتو لپاره کارول شوي د فشار مختلف میتودونه هم د ټایټانیوم الیاژ لپاره مناسب دي. د حاصل نقطې او ځواک حد تناسب یو له ځانګړتیاو شاخصونو څخه دی چې ایا فلز کولی شي د پلاستيکي خرابیدو سره مقاومت وکړي. دا تناسب څومره لوی وي، د فلز پلاستیکیت به بدتر وي. په یخ حالت کې د صنعتي خالص ټایټانیوم لپاره، تناسب 0.72-0.87 دی، د کاربن فولاد لپاره 0.6-0.65 او د سټینلیس فولادو لپاره 0.4-0.5 په پرتله.


د حجم ټاپ کول، وړیا جعل کول او نور عملیات چې د لویو کراس سیکشن او لویو خالي ځایونو پروسس کولو پورې اړوند دي په ګرم حالت کې (د =yS لیږد تودوخې څخه پورته). د جعل کولو او ټاپ کولو تودوخې د تودوخې حد د 850-1150 درجو سانتي ګراد ترمنځ دی. الیاژونه BT؛ M0، BT1-0، OT4~0 او OT4-1 په سړه حالت کې د قناعت وړ پلاستيکي خرابوالی لري. له همدې امله، د دې الیاژونو څخه جوړ شوي برخې ډیری یې د تودوخې او ټاپ کولو پرته د منځني انیل شوي خالي ځایونو څخه جوړ شوي دي. کله چې د ټایټانیوم الیاژ سړه وي په پلاستیکي ډول خراب شوی وي، پرته له دې چې د هغې کیمیاوي جوړښت او میخانیکي ملکیتونه په پام کې ونیول شي، ځواک به خورا ښه شي، او پلاستیکیت به په ورته ډول کم شي. د دې دلیل لپاره، د پروسو ترمنځ د انیل کولو درملنه باید ترسره شي.
د ټایټانیوم الیاژونو په ماشین کولو کې د داخل شوي نالی اغوستل د کټ ژوروالي په لور د شا او مخ ځایي اغوستل دي، کوم چې ډیری وختونه د مخکینۍ پروسس کولو لخوا پریښودل شوي سخت پرت له امله رامینځته کیږي. د 800 ° C څخه ډیر د پروسس کولو تودوخې کې د وسیلې او ورک پیس موادو کیمیاوي تعامل او خپریدل هم د نالی اغوستو رامینځته کیدو یو له دلیلونو څخه دي. ځکه چې د ماشین کولو پروسې په جریان کې، د ورک پیس ټایټانیوم مالیکولونه د تیغ په مخ کې راټولیږي او د لوړ فشار او لوړې تودوخې لاندې د تیغ څنډې ته "ویلډ" کیږي، چې یو جوړ شوی څنډه جوړوي. کله چې جوړ شوی څنډه د قطع کولو څنډې څخه خلاصیږي، د داخل شوي کاربایډ پوښ لرې کیږي.


د ټایټانیوم د تودوخې مقاومت له امله، یخ کول د ماشین کولو په پروسه کې خورا مهم دي. د یخولو هدف د پرې کولو څنډه او د وسیلې سطحه د ډیر تودوخې څخه ساتل دي. د اوږو ملنګ کولو او همدارنګه د مخ ملنګ جیبونو، جیبونو یا بشپړ نالیو ترسره کولو پرمهال د چپ د غوره ایستلو لپاره د پای کولنټ وکاروئ. کله چې د ټایټانیوم فلز پرې کوئ، چپس د پرې کولو څنډې ته په اسانۍ سره چپس ته چپس کیږي، چې د ملنګ کټر بل پړاو بیا چپس پرې کوي، ډیری وختونه د څنډې لاین چپ کولو لامل کیږي.
د داخلولو هر غار خپل د کولنټ سوری/انجیکشن لري ترڅو دا ستونزه حل کړي او د څنډې دوامداره فعالیت لوړ کړي. بله ښه حل لاره د تار شوي کولنټ سوري دي. اوږده څنډه ملنګ کټرونه ډیری داخلونه لري. په هر سوري کې د کولنټ پلي کول د لوړ پمپ ظرفیت او فشار ته اړتیا لري. له بلې خوا، دا کولی شي د اړتیا سره سم غیر ضروري سوري ولګوي، په دې توګه هغه سوري ته جریان اعظمي کوي چې اړتیا ورته وي.


خپل پیغام موږ ته واستوئ:
-
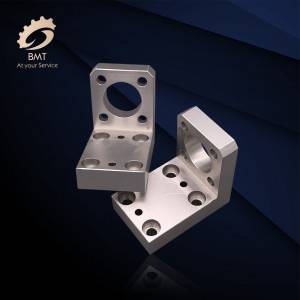
د المونیم CNC ماشین کولو برخې
-
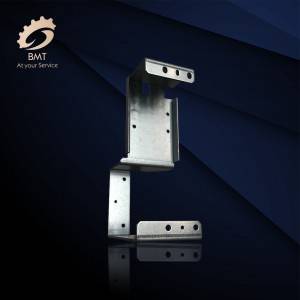
د المونیم شیټ فلزي جوړول
-
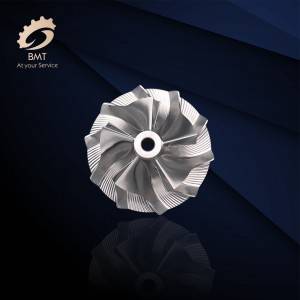
د محور لوړ دقیق CNC ماشین کولو برخې
-
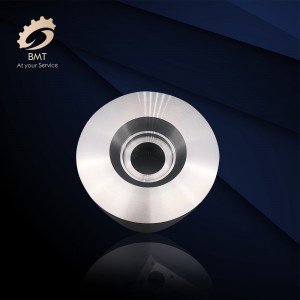
د ایټالیا لپاره د CNC ماشین شوي برخې
-
د CNC ماشین کولو المونیم برخې
-
د موټرو د پرزو ماشین کول
-
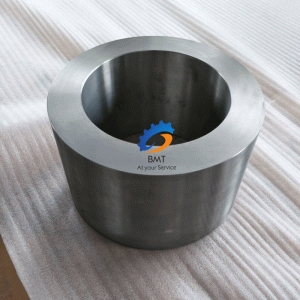
د ټایټانیوم الیاژ فورجینګونه
-
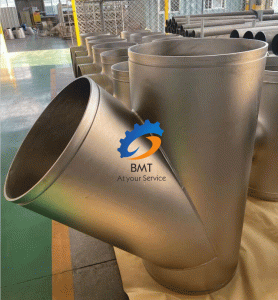
د ټایټانیوم او ټایټانیوم الیاژ فټینګونه
-
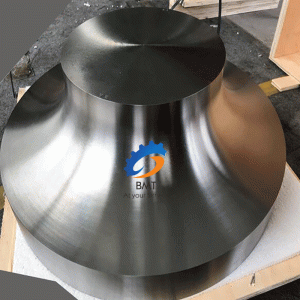
د ټایټانیوم او ټایټانیوم الیاژ فورجینګونه
-
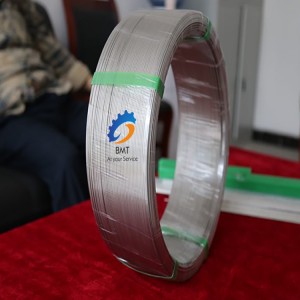
د ټایټانیوم او ټایټانیوم الیاژ تارونه
-

د ټایټانیوم بارونه
-
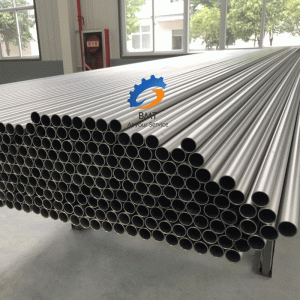
د ټایټانیوم بې سیمه پایپونه / ټیوبونه
-
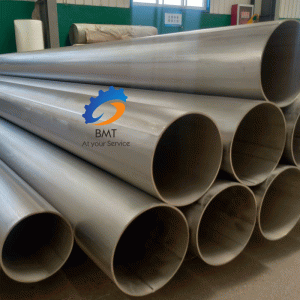
د ټایټانیوم ویلډ شوي پایپونه / ټیوبونه